
Safety Valve安全閥安全弁
What is a Safety Valve?安全閥安全弁とは
A safety valve is the “last line of defense” for boilers, pressure vessels, and piping systems. It automatically actuates to protect equipment when internal pressure exceeds a preset limit.
安全閥是保護鍋爐、壓力容器與管路系統的「最後一道防線」。當系統內部壓力異常超過安全極限時,它會自動作動以保護設備。
安全弁は、ボイラー・圧力容器・配管系統を守る「最後の砦」です。内部圧力が設定された限界を超えると自動的に作動し、設備を保護します。
Automatically discharges excess gas, steam, or liquid to prevent equipment deformation or explosion due to overpressure.
自動排出多餘氣體、蒸汽或液體,防止設備因超壓而變形或爆炸。
余剰のガス・蒸気・液体を自動的に排出し、過圧による設備の変形や破裂を防ぎます。
Automatically closes once pressure normalizes, ensuring the system resumes stable operation.
當壓力恢復至安全標準後自動關閉,確保系統接續穩定運作。
圧力が安全な水準まで下がると自動的に閉弁し、システムが安定運転に復帰します。
Initial audible discharge (Simmer)安全閥初噴吹始め(シマー)
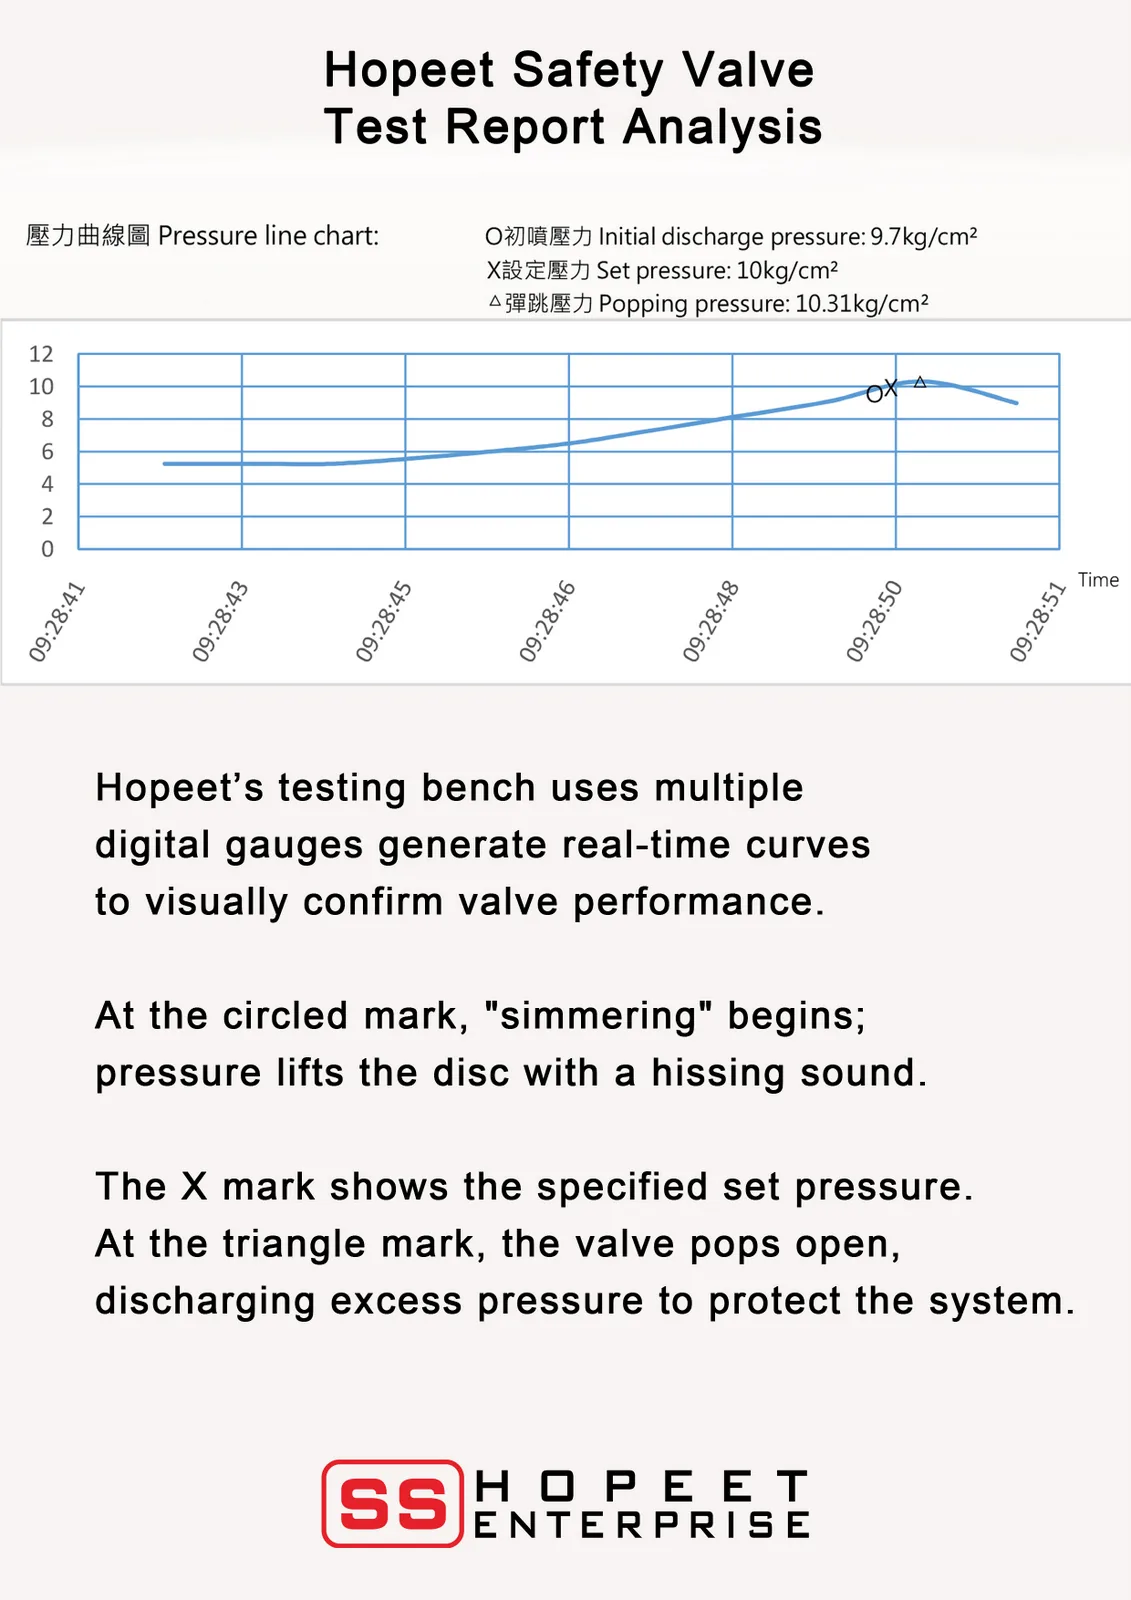
“Simmer” is the phase just before a safety valve fully opens (pops), characterized by an audible or visible micro-discharge of fluid as system pressure approaches the set limit.
在系統壓力逼近設定壓力、但安全閥尚未「完全開啟」前,流體開始出現微量洩漏或發出聲響的階段,稱為「初噴」。
「シマー(吹始め)」とは、系統圧力が設定圧力に近づき、安全弁が全開(ポップ)する直前に、流体がごく微量に漏れ出したり音を発したりする段階をいいます。
It typically occurs at approximately 3% below the set pressure.
其通常發生在設定壓力前的 3%。(數字待確認)
通常、設定圧力の約 3% 手前で発生します。
Set Pressure安全閥設定壓力設定圧力
Set pressure is the predetermined pressure at which a safety valve is adjusted to open under operating conditions.
設定壓力是安全閥在運行條件下,被設定開始作動(開啟)的預定壓力值。
設定圧力とは、運転条件下で安全弁が開き始めるようにあらかじめ調整された圧力値です。
Every valve is strictly tested and set to meet customer-specific requirements before shipment, and is lead-sealed to prevent unauthorized adjustment.
每一顆安全閥出廠前,皆須依據客戶的實際需求,進行嚴格的測試與設定,並以鉛封確保數值不被隨意竄改。
すべての安全弁は出荷前に、お客様のご要求仕様に基づいて厳密に試験・調整し、設定値が勝手に変更されないよう鉛封印(リードシール)を施します。
What is POP Action?安全閥噴發ポップ作動(飛び出し動作)とは
“POP” refers to the rapid and sudden full opening of the safety valve disc when the system reaches the set pressure, overcoming the spring force. According to the ISO 4126 standard, the overpressure after full opening can reach 110% of the set pressure.
什麼是全開作動(POP)? POP(或稱突開作動)是指當系統壓力達到設定點時,安全閥閥瓣克服彈簧壓力,瞬間且快速完全開啟的動作。依據 ISO 4126 規範定義,安全閥全開後的超壓(Overpressure)可達設定壓力的 110%。
「ポップ(飛び出し動作)」とは、系統圧力が設定圧力に達したとき、弁体がばね力に打ち勝って瞬時に全開する動作をいいます。ISO 4126 規格では、全開後の過圧(オーバープレッシャー)は設定圧力の 110% まで許容されます。
What is Blowdown?安全閥回關ブローダウン(再閉鎖)とは
Blowdown is the difference between the set pressure and the actual reseating pressure at which the safety valve disc returns to the seat and closes tightly after discharging. We set the reseating pressure of our safety valves at 15% below the set pressure.
回關(或稱啟閉壓差)是指安全閥在洩壓後,隨著系統壓力下降,閥瓣重新回到閥座並緊密關閉的過程。我們將安全閥的回關壓力設定在設定壓力的 -15%。
ブローダウンとは、吹出し後に系統圧力が下がり、弁体が弁座に戻って完全に閉じる「再閉鎖圧力」と設定圧力との差をいいます。当社では安全弁の再閉鎖圧力を設定圧力の −15% に設定しています。
What is Static/Seat Leakage?靜態洩漏静的漏れ(シートリーク)とは
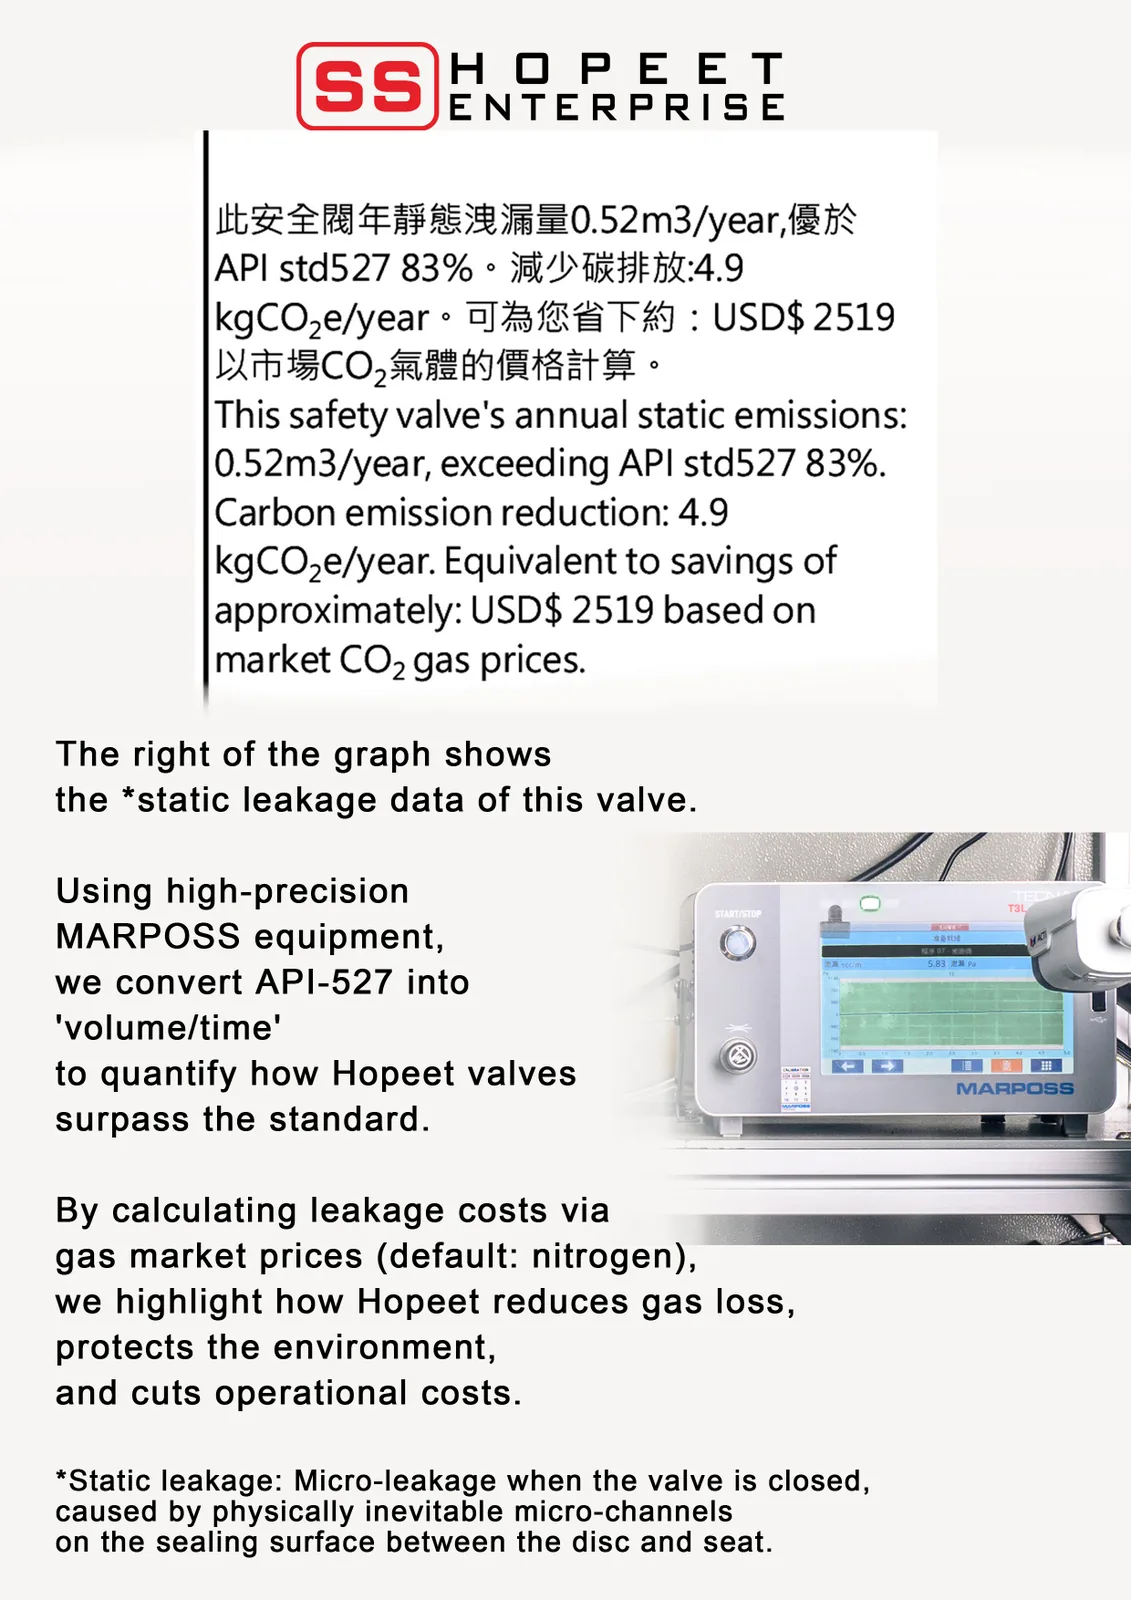
Static leakage (or seat leakage) refers to the minute escape of fluid between the valve seat and disc sealing surfaces when the safety valve is closed under normal operating pressure. Thanks to our mirror-grade turning technology, we have reduced unintended emissions by 35% (compared to the API 527 standard).
靜態洩漏是指在正常工作壓力下,安全閥處於關閉狀態時,流體從閥座與閥瓣密封面之間微量滲漏的現象。得益於我們的鏡面級車削技術,我們得以降低 35% 的無效排放(以 API 527 標準對比)。
静的漏れ(シートリーク)とは、通常の運転圧力下で安全弁が閉じているときに、弁座と弁体のシール面から流体がごく微量に漏れる現象です。当社の鏡面レベルの切削技術により、無効な排出を 35%(API 527 規格比)低減しました。
Reducing micro-leakage minimizes physical erosion on the sealing surfaces, further prolonging the safety valve’s service life.
並且降低微量洩漏能減少對密封面的物理沖刷,進一步延長安全閥的使用壽命。
微量漏れを抑えることでシール面への物理的な浸食も減り、安全弁の使用寿命をさらに延ばします。
Manufacturing安全閥製作製造工程
Raw Material Inspection (IQC)原料檢驗受入検査(IQC)
All incoming materials undergo strict standardized inspection. In-house spectrometers verify metal compositions against supplier MTRs, while 2.5D/3D CMMs inspect blank dimensions and tolerances to ensure precise machining readiness.
原料檢驗 (IQC) 所有進廠原料與胚料皆須執行標準化檢驗。廠內配置精密分光儀化驗金屬成分,確保與供應商的材質證明(MTR)完全相符,並使用 2.5 次元與三次元量測儀(CMM)嚴格檢測胚料尺寸與幾何公差,確保完全符合加工圖面要求,為後續精密製程穩固基礎。
入荷するすべての原材料・素材に、標準化された厳格な検査を実施します。自社の精密分光分析装置で金属成分を分析し、仕入先のミルシート(MTR)と完全に一致することを確認。さらに 2.5 次元・三次元測定機(CMM)で素材の寸法と幾何公差を厳密に検査し、後工程の精密加工の基礎を固めます。
Precision Machining機台加工精密加工
We invest in automated high-precision machining to ensure top quality and cost-efficiency. Our facility utilizes DMG MORI mill-turn centers with auto-feeders for single-setup machining, Makino automated pallet stations for consistent unmanned production, and UR robots arms for efficient auto-loading, maximizing overall productivity.
精密加工 我們持續投資自動化高精密加工,以確保高品質與合理成本。廠內導入整合棒材自動送料的 DMG MORI 車銑複合機實現一次裝夾加工,結合支援無人化生產的 Makino 倉儲加工站以確保零件尺寸一致性,並配備 UR 機械手臂執行自動上下料,全面提升產線稼動率與生產效率。
高い品質と適正なコストを両立するため、自動化された高精密加工に継続して投資しています。棒材自動供給を備えた DMG MORI の複合加工機による一回の段取りでの加工、無人運転に対応する Makino の自動パレットステーションによる寸法の安定、UR ロボットアームによる自動着脱により、稼働率と生産性を最大化しています。
Assembly組裝組立
Precision assembly is executed by professional technicians with decades of experience to ensure reliable actuation.
由具備數十年資歷的專業技師執行精密裝配,確保閥門作動的可靠性。
数十年の経験を持つ専門技術者が精密組立を行い、弁の確実な作動を保証します。
Pressure Setting調壓圧力調整
Each valve’s set pressure is individually adjusted to project specifications before shipment, using high-precision, regularly calibrated gauges to ensure absolute accuracy.
壓力設定 每台安全閥出廠前皆由專責技師依專案需求進行作動壓力調校,並使用嚴格執行定期內、外校的高精度壓力錶進行測試,確保設定壓力精準無誤且完全符合客戶規範。
出荷前に、各安全弁の作動圧力を専任技術者がプロジェクトの仕様に合わせて個別に調整します。社内・社外校正を定期的に実施した高精度圧力計を用いて試験し、設定圧力がお客様の規格どおり正確であることを確認します。
One-Stop Testing測壓檢漏平台一貫試験(圧力・漏れ)
Assembled valves undergo strict pressure curve analysis and API 527 leakage testing on our proprietary platform to ensure optimal actuation and sealing.
組裝完成的安全閥皆須通過我們自主研發的測壓平台,嚴格執行壓力排放曲線分析與 API 527 測漏檢驗,確保閥門作動與密封性能完全達標。
組立後の安全弁は、当社が独自に開発した試験プラットフォームで、圧力排出曲線の解析と API 527 による漏れ試験を厳格に実施し、作動性能とシール性能が基準を満たすことを確認します。
Cloud Test Reports測試報告中心クラウド試験報告書
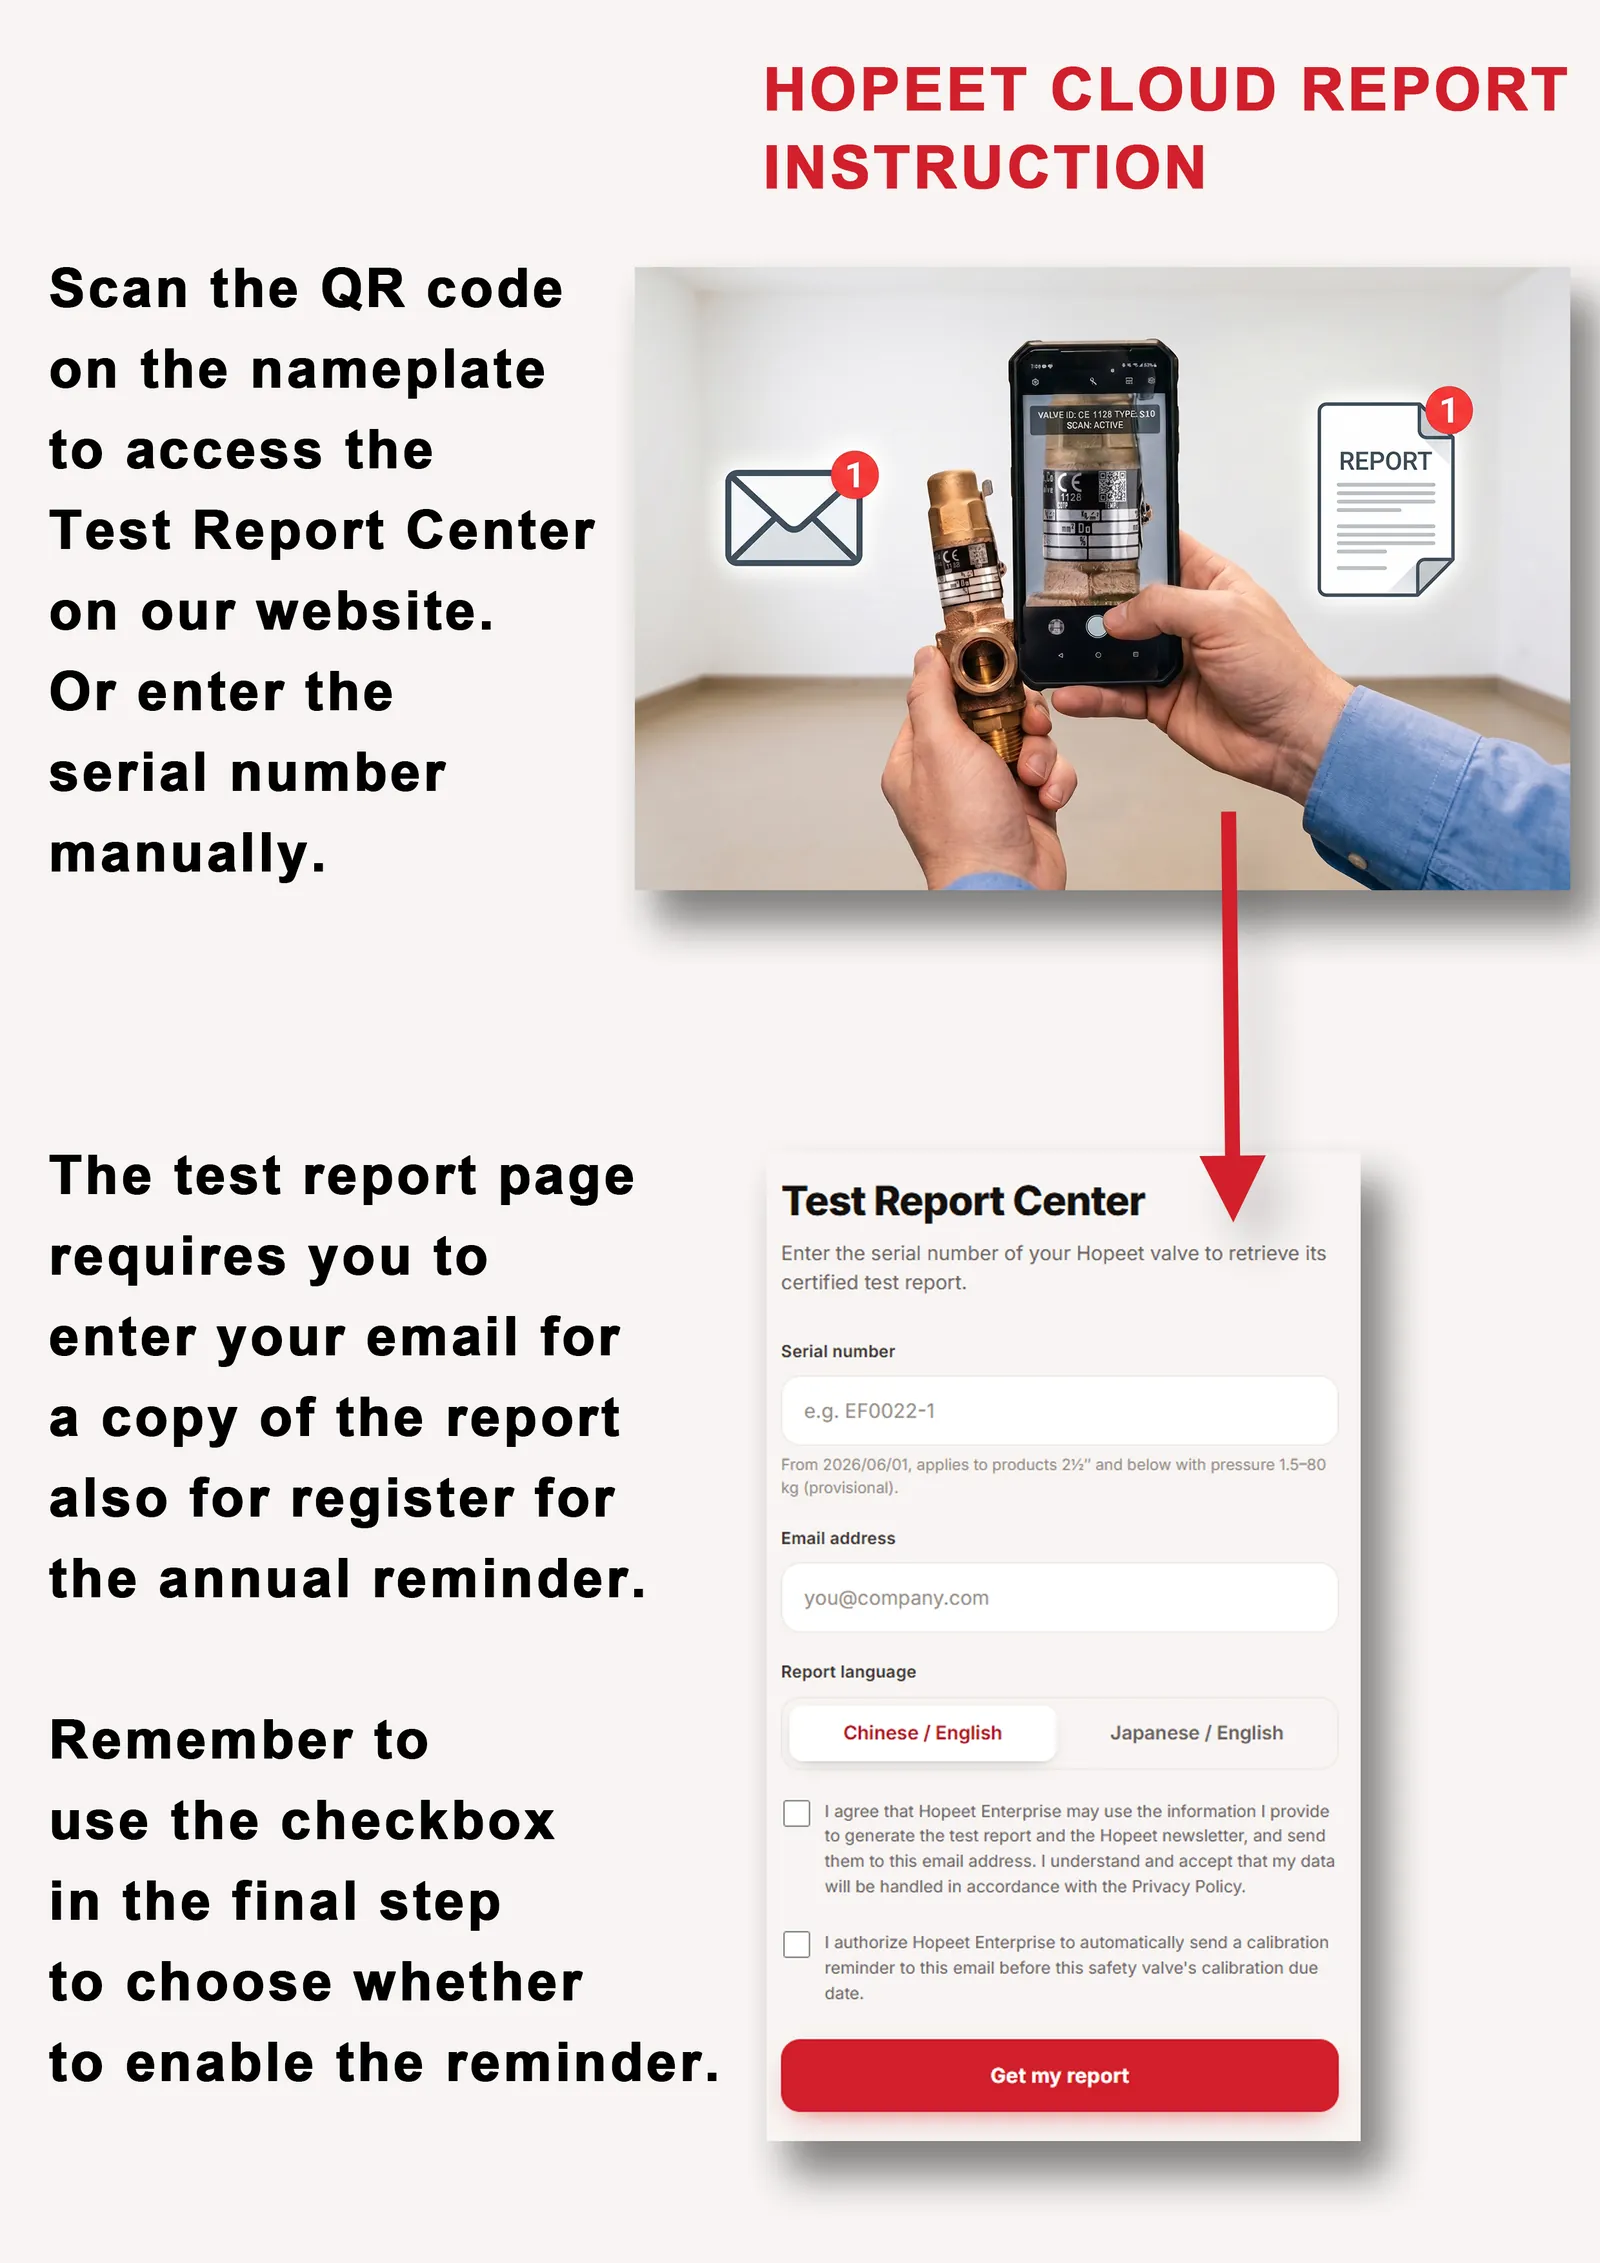
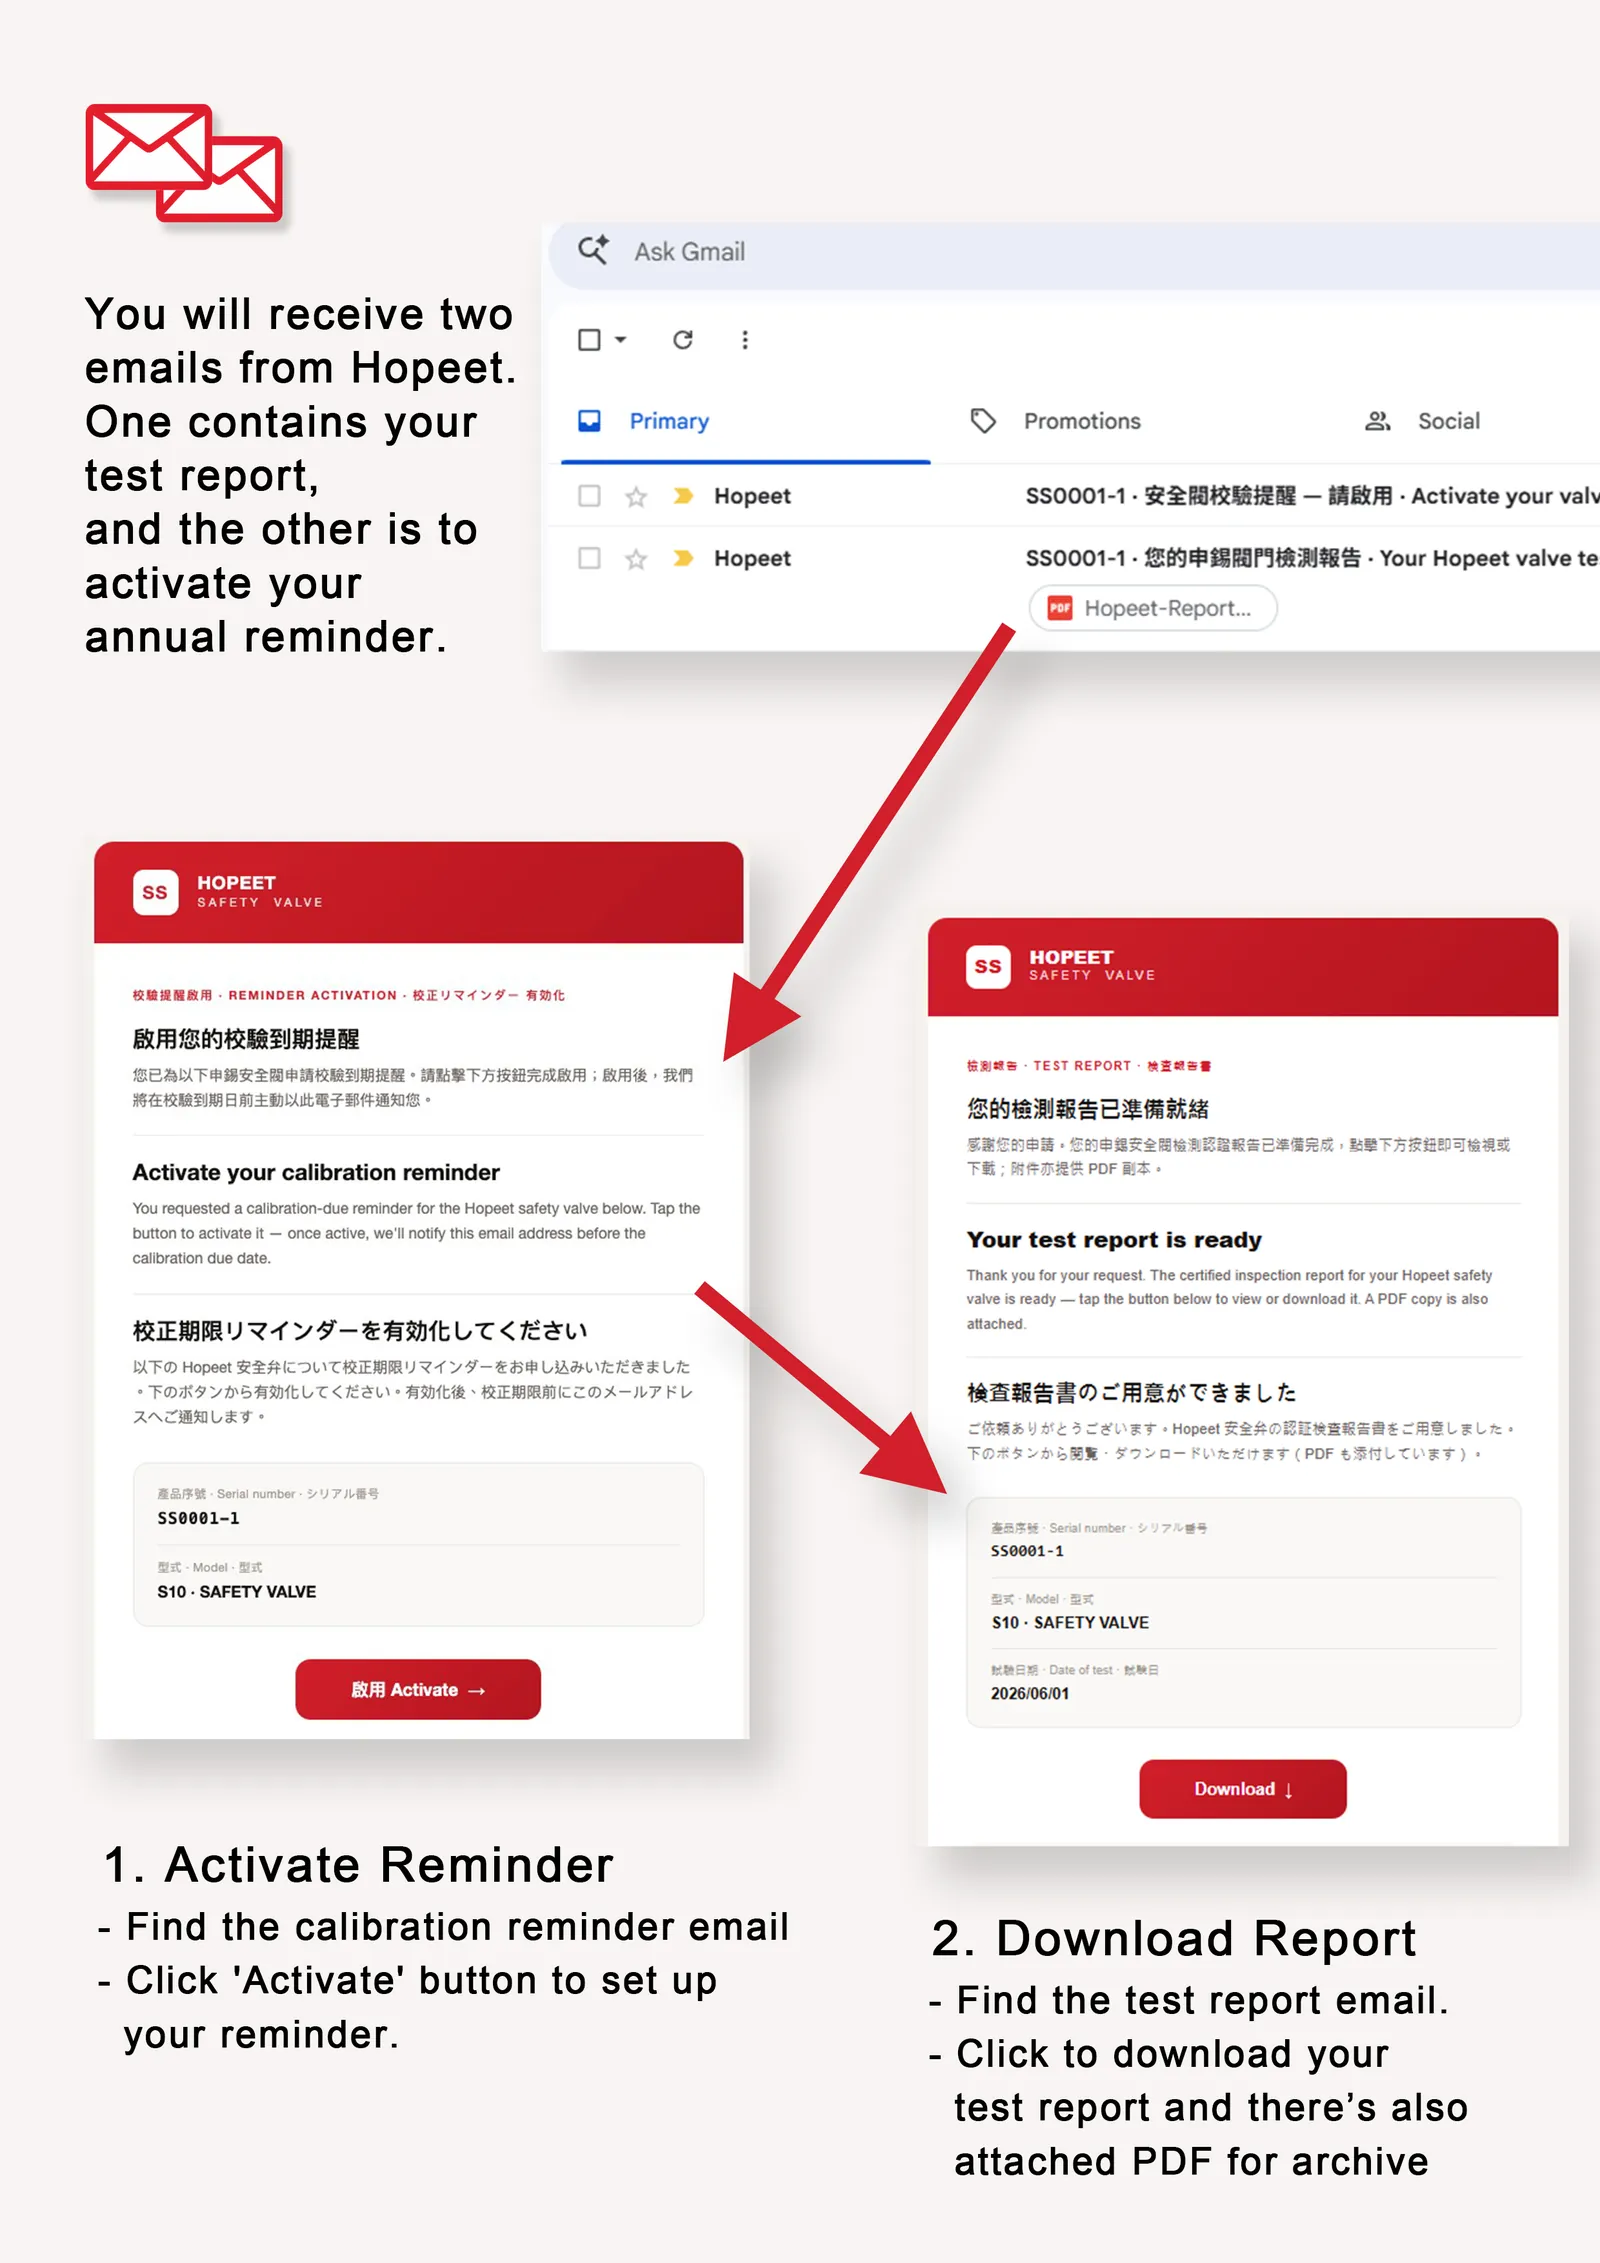
The system auto-generates and uploads test reports to our cloud center for user access, featuring an automated annual inspection reminder to maintain continuous safety.
測量系統會自動生成測試報告並上傳雲端測試報告中心,供使用者登錄後隨時調閱,且系統具備產品登錄滿一年自動發送回檢提醒功能,確保設備持續維持最佳防護狀態。
測定システムが試験報告書を自動生成してクラウドの試験報告書センターへアップロードし、お客様は登録後いつでも閲覧できます。製品登録から 1 年後には再検査のリマインダーを自動送信し、設備を常に最良の状態に保ちます。
Certifications證書認証・証明書
In 2026, Upgraded to CE Module H1 : Taiwan’s sole manufacturer to achieve the highest level of safety valve certification required by the PED.
2026年,升級CE PED 壓力容器最高級證書:H1級,成為全臺灣唯一取得該證書之廠商。
2026 年、CE PED のモジュール H1 へ昇格。PED が要求する安全弁認証の最高レベルを取得した、台湾唯一のメーカーです。